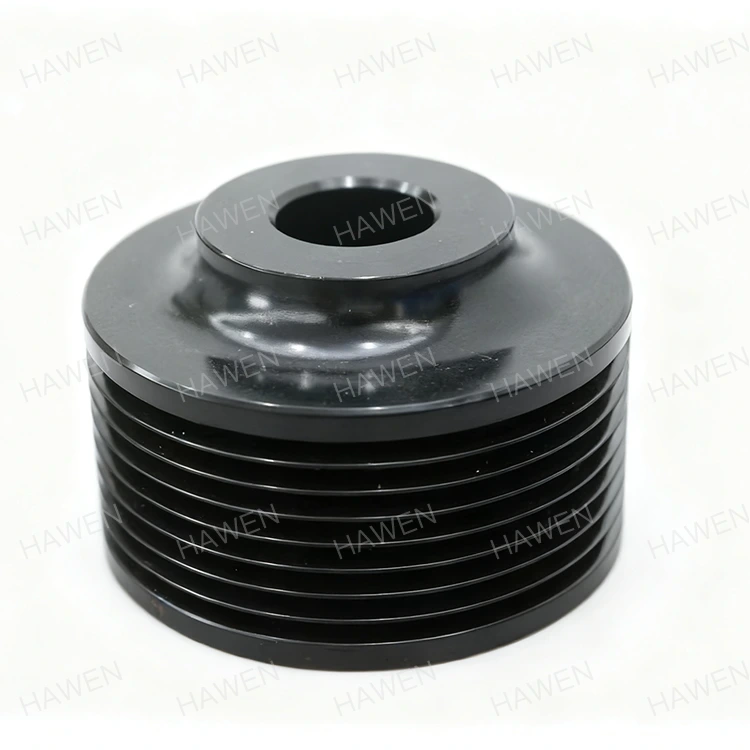
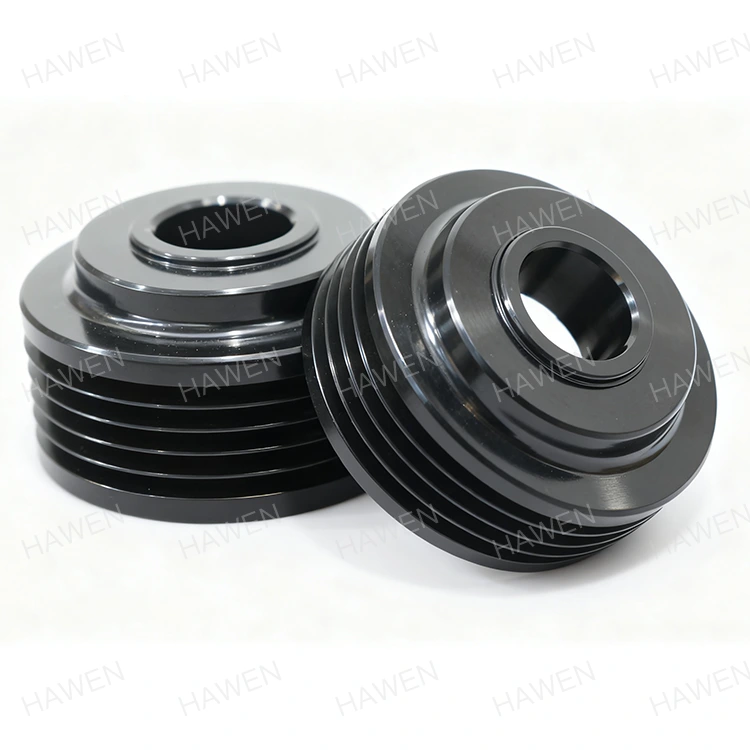
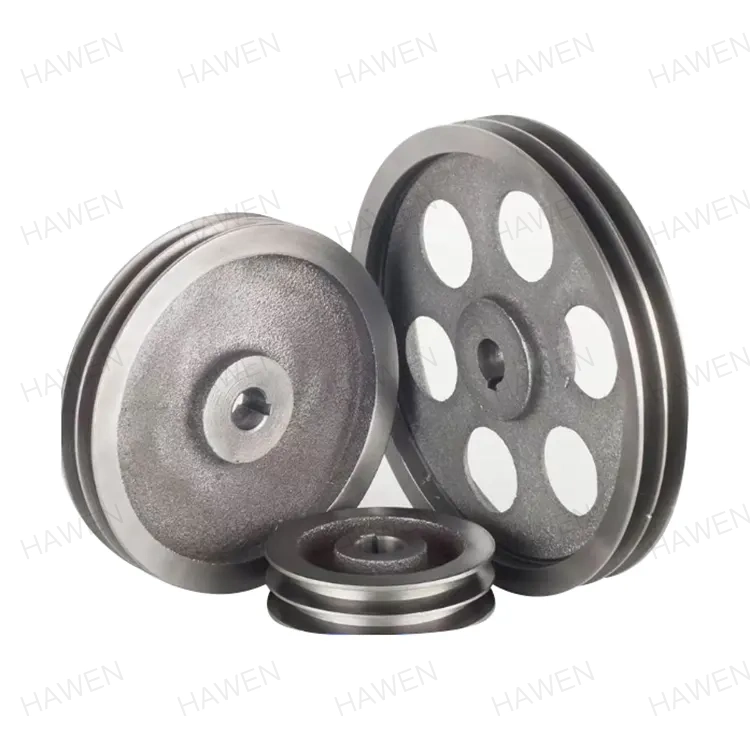
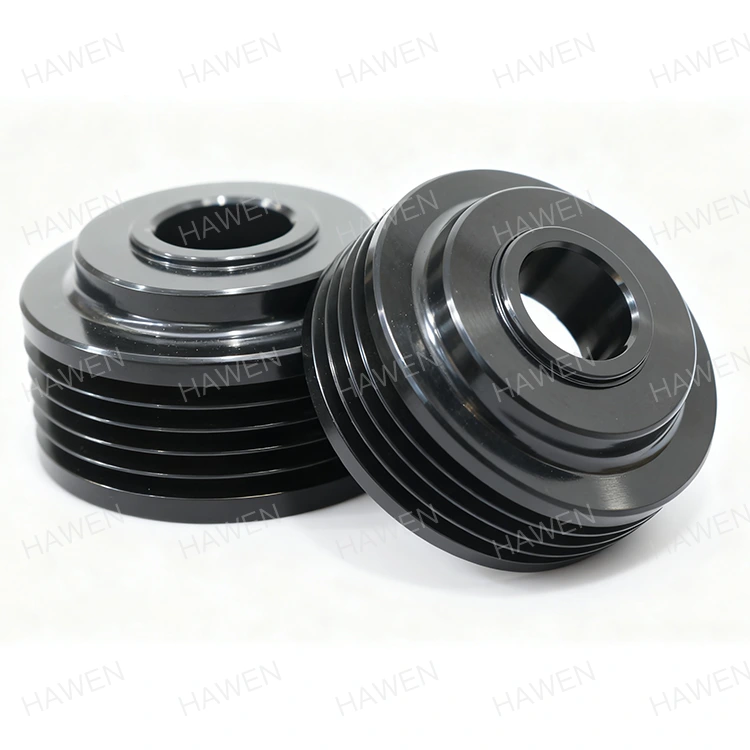
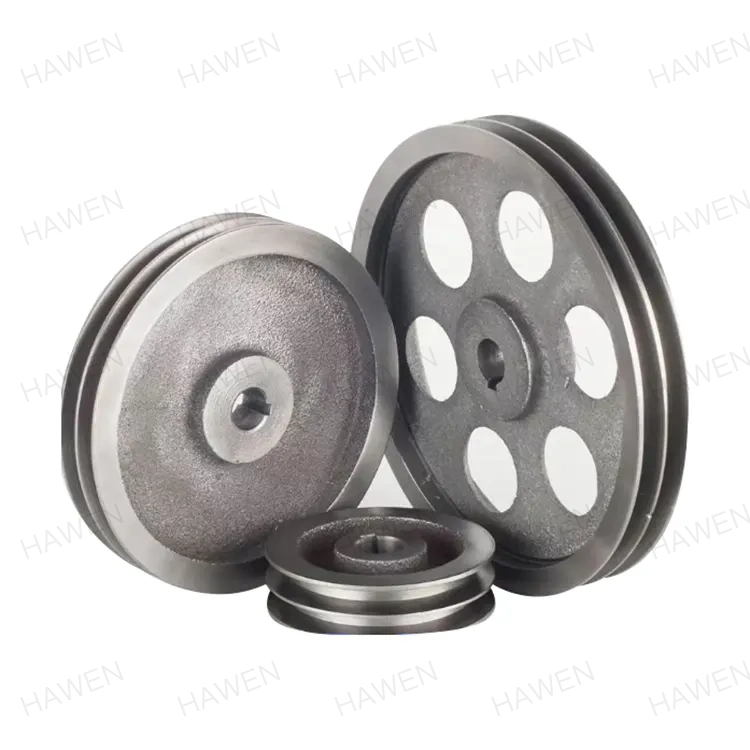
Technik údržby nainstaluje novou saduŘemenicena hnacím systému s jistotou, že specifikovaný profil drážky a průměr obnoví řemenový pohon jeho původní výkon. Během týdnů začne pás vrzat, okraje se třepí a pás nerovnoměrně sedí v drážce. Problém není v pásu. Problémem je drážka. Úhel drážky je posunutý o dva stupně, průměr drážky se po obvodu mění a povrchová úprava je příliš hrubá. Tento scénář je přímým důsledkem obráběcích procesů, které nebyly schopny udržet požadované tolerance. Pro zákazníky, kteří kupují řemenové kladky, je pochopení toho, které procesy obrábění zajišťují přesnost a konzistenci drážky, zásadní pro zamezení těchto poruch.
Tato příručka je napsána pro inženýry nákupu a manažery údržby, kteří potřebují získat řemenové kladky, které fungují spolehlivě. Vysvětlíme kritické parametry drážky, procesy obrábění, které jich dosahují, kontrolní metody, které je ověřují, a kritéria pro hodnocení dodavatele. Poskytneme také podrobné parametry produktu z naší továrny ve společnosti Zhejiang Hawen Electromechanical Co., Ltd. Ať už získáváte řemenice pro dopravníky, pohony HVAC, zemědělské stroje nebo průmyslové ventilátory, tato příručka vám pomůže určit správnou kvalitu obrábění a vybrat dodavatele, který ji může dodat.
Výkon řemenice závisí na přesnosti její drážky. Drážka je kanál, který vede a svírá řemen. Pokud drážka není přesná, řemen nebude správně sedět a pohon ztratí účinnost, generuje hluk a předčasně se opotřebuje. Rozhodující jsou čtyři parametry drážky: úhel drážky, průměr drážky, profil drážky a povrchová úprava. Úhel drážky určuje, jak se pás zaklínuje do drážky. U klínové řemenice je standardní úhel 34, 36 nebo 38 stupňů v závislosti na průměru řemenice. Chyba o pouhý jeden stupeň může snížit kapacitu přenosu síly řemenu a způsobit nerovnoměrné opotřebení. Průměr drážky určuje linii stoupání řemene, která ovlivňuje rychlostní poměr. Profil drážky zahrnuje hloubku drážky a poloměr kořene. Povrchová úprava ovlivňuje tření a opotřebení řemene. Níže uvedená tabulka shrnuje tyto parametry a jejich typické tolerance.
| Parametr | Typická tolerance | Dopad na výkon |
| Úhel drážky | +/- 0,5 stupně | Ovlivňuje zaklínění pásu a přenos síly |
| Průměr drážky | +/- 0,05 mm | Ovlivňuje rychlostní poměr a sledování pásu |
| Profil drážky (hloubka, rádius kořene) | +/- 0,1 mm | Ovlivňuje usazení a opotřebení pásu |
| Povrchová úprava (Ra) | 0,8 - 1,6 um | Ovlivňuje tření a životnost řemene |
| Výběh drážky | +/- 0,05 mm | Ovlivňuje vibrace a sledování pásu |
NaZhejiang Hawen Electromechanical Co., Ltd., naše továrna vyrábí řemenice s těmito tolerancemi a těsnějšími. Chápeme, že přesnost drážek je základem výkonu řemenového pohonu, a investovali jsme do obráběcího a kontrolního vybavení nezbytného k jejímu dosažení. Náš technický tým vám může poradit s vhodnými tolerancemi pro vaši konkrétní aplikaci.
Profil drážky řemenice se vytváří sledem obráběcích procesů. Prvním procesem je soustružení, které stanoví základní geometrii řemenice, včetně vnějšího průměru, vrtání a šířky čela. Drážka se pak vyřízne do čela řemenice. U klínových řemenic se drážka obvykle vyřezává pomocí tvarovacího nástroje nebo CNC drážkovacího nástroje, který odpovídá požadovanému úhlu a profilu. Přesnost drážky závisí na tuhosti stroje, ostrosti nástroje a přesnosti dráhy nástroje. Po drážkování může být řemenice broušena, aby se zlepšila povrchová úprava a rozměrová přesnost. Níže uvedená tabulka shrnuje procesy obrábění a jejich roli v přesnosti drážky.
| Proces | Funkce | Typická dosažená tolerance | Zařízení |
| Soustružení | Formy vnějšího průměru, otvoru a obličeje | +/- 0,05 mm | CNC soustruh |
| Drážkování | Řeže profil drážky | +/- 0,1 mm, +/- 0,5 stupně | CNC soustruh s drážkovacím nástrojem |
| Broušení | Zlepšuje konečnou úpravu a přesnost | +/- 0,02 mm, Ra 0,8 um | Válcová bruska |
| Odstraňování otřepů | Odstraňuje ostré hrany | N/A | Manuální nebo automatizované |
| Vyrovnávání | Opravuje rozložení hmoty | G16 nebo lepší | Dynamický vyvažovací stroj |
V naší továrně používáme CNC soustruhy s živými nástroji k otáčení a drážkování řemenových řemenic v jediném nastavení. Tím se eliminuje chyba, která může nastat při opětovném upnutí řemenice mezi operacemi. Používáme také přesné tvarové nástroje, které jsou broušeny na přesný profil drážky, čímž je zajištěno, že úhel drážky a poloměr paty jsou u jednotlivých dílů konzistentní.
Broušení je proces, který vyžaduje dobrou kladku a dělá z ní přesnou kladku. Zatímco soustružení a zapichování stanoví základní geometrii, broušení zjemňuje úhel drážky, průměr drážky a povrchovou úpravu. Broušení se provádí pomocí přesného brusného kotouče, který je orovnán na požadovaný profil drážky. Řemenice je nasazena na přesný trn a otáčí se proti brusnému kotouči. Proces broušení odstraňuje malé množství materiálu, typicky 0,1 až 0,3 mm, a dosahuje tolerancí, kterých je obtížné dosáhnout pouhým soustružením. Povrchová úprava po broušení je typicky Ra 0,4 až 0,8 µm, což snižuje tření a opotřebení pásu. Níže uvedená tabulka porovnává přesnost a konečnou úpravu dosaženou soustružením a broušením.
| Proces | Tolerance úhlu drážky | Tolerance průměru drážky | Povrchová úprava (Ra) |
| Pouze soustružení | +/- 0,5 stupně | +/- 0,05 mm | 1,6 - 3,2 um |
| Soustružení + broušení | +/- 0,1 stupně | +/- 0,01 mm | 0,4 - 0,8 um |
V Hawenu používá naše továrna k broušení drážek našich řemenových řemenic CNC válcové brusky s průběžným měřením. Průběžný měřicí systém průběžně měří průměr drážky během broušení a automaticky kompenzuje opotřebení kotouče. Tím je zajištěno, že každá kladka splňuje specifikovanou toleranci, bez ohledu na počet dílů ve výrobě. Brusný kotouč také v pravidelných intervalech orovnáváme, abychom zachovali profil drážky a zabránili spálení nebo poškození povrchu.
Ověření přesnosti drážky během výroby je zásadní pro zajištění toho, aby každá řemenová kladka splňovala specifikaci. Proces ověřování zahrnuje kontrolu v průběhu procesu a výstupní kontrolu. Průběžnou kontrolu provádí obsluha stroje pomocí ručních nástrojů, jako jsou měrky drážek, mikrometry a číselníkové úchylkoměry. Operátor v pravidelných intervalech během výrobního procesu kontroluje úhel drážky, průměr drážky a házení drážky. Pokud je zjištěna odchylka, je stroj seřízen před výrobou dalších dílů. Výstupní kontrolu provádí oddělení kontroly kvality pomocí přesnějších zařízení, jako je souřadnicový měřicí stroj (CMM) nebo profilový projektor. CMM může měřit úhel drážky, profil drážky a házení drážky s vysokou přesností. Níže uvedená tabulka shrnuje kontrolní metody a jejich aplikace.
| Metoda inspekce | Co to měří | Přesnost | Při použití |
| Měřidlo drážky | Úhel a profil drážky | +/- 0,5 stupně | V procesu |
| Mikrometr | Průměr drážky | +/- 0,01 mm | V procesu |
| Ukazatel číselníku | Výběh drážky | +/- 0,01 mm | V procesu |
| Profilový projektor | Drážkový profil | +/- 0,005 mm | Závěrečná kontrola |
| Souřadnicový měřicí stroj (CMM) | Všechny parametry drážky | +/- 0,002 mm | Závěrečná kontrola |
V naší továrně používáme kombinaci průběžné a výstupní kontroly k ověření přesnosti drážky našich řemenových kladek. Naši operátoři jsou vyškoleni v používání měřidel drážek a mikrometrů ke kontrole úhlu a průměru drážky každých 10 dílů. Naše oddělení kontroly kvality používá souřadnicový měřicí stroj k ověření profilu drážky a házivosti na základě vzorkování. Vedeme podrobné záznamy o kontrole pro každou výrobní šarži, což našim zákazníkům poskytuje plnou sledovatelnost.
Hodnocení kvality obrábění dodavatele řemenic vyžaduje zaměření na vybavení, nástroje, řízení procesu, kontrolu a zkušenosti. Dodavatel musí mít zařízení pro soustružení, drážkování a broušení řemenic v požadovaných tolerancích. To zahrnuje CNC soustruhy, CNC brusky a přesné nástroje. Dodavatel musí mít systém řízení procesu, který zajišťuje konzistentní kvalitu dílu od dílu. To zahrnuje správu nástrojů, správu chladicí kapaliny a údržbu stroje. Dodavatel musí mít kontrolní systém, který ověřuje přesnost drážky u každé výrobní šarže. To zahrnuje kalibrovaná měřidla, CMM a vyškolené inspektory. A dodavatel musí mít zkušenosti s výrobou řemenových kladek pro podobné aplikace. Níže uvedená tabulka shrnuje tato hodnotící kritéria.
| Hodnotící kritérium | Co hledat | Proč na tom záleží |
| Obráběcí zařízení | CNC soustruhy, CNC brusky, živé obrábění | Zajišťuje schopnost dodržet tolerance |
| Nástroje | Přesné tvarové nástroje, opracované brusné kotouče | Zajišťuje přesnost profilu drážky |
| Řízení procesu | Správa nástrojů, správa chladicí kapaliny, údržba | Zajišťuje konzistenci od části k části |
| Inspekční systém | Kalibrovaná měřidla, CMM, vyškolení inspektoři | Ověřuje přesnost drážky na každé šarži |
| Zažít | Záznam trasy v podobných aplikacích | Prokazuje schopnost a spolehlivost |
V Hawenu naše továrna vyrábí řemenice již více než deset let. Investovali jsme do moderních CNC obráběcích a brusných zařízení a udržujeme komplexní systém kontroly kvality. Náš technický tým je k dispozici, aby vám pomohl se specifikací a aplikačním inženýrstvím. Vyzýváme vás, abyste nás hodnotili podle těchto kritérií a považovali nás za svého partnera pro řemenové kladky.
Následující tabulka uvádí klíčové parametry produktů pro naše řemenové kladky. Tyto kladky jsou určeny pro dopravníky, HVAC pohony, zemědělské stroje a průmyslové ventilátory. Naše továrna může také vyrábět vlastní řemenice, aby splňovaly specifické požadavky.
| Parametr | Rozsah specifikace | Poznámky |
| Vnější průměr | 50 - 1 200 mm | Vlastní dostupné velikosti |
| Profil drážky | Klínový řemen, rozvodový řemen, plochý řemen | Vlastní dostupné profily |
| Počet drážek | 1–12 | K dispozici vlastní konfigurace |
| Tolerance úhlu drážky | +/- 0,5 stupně (otočený), +/- 0,1 stupně (zem) | Vybírá se na základě aplikace |
| Tolerance průměru drážky | +/- 0,05 mm (soustružené), +/- 0,01 mm (broušené) | Vybírá se na základě aplikace |
| Povrchová úprava | Ra 0,8 - 1,6 µm (zem) | Snižuje opotřebení pásu |
| Materiál | Litina, ocel, hliník | Vybráno pro sílu a hmotnost |
| Vyrovnávání | G16 nebo lepší | Snižuje vibrace |
| MOQ | 10 kusů | U velkých zakázek možná dohoda |
| Dodací lhůta | 2 - 4 týdny | Záleží na množství a přizpůsobení |
V naší továrně vyrábíme naše řemenové kladky, které splňují tyto a další specifikace. Můžeme přizpůsobit průměr, profil drážky, počet drážek, materiál a tolerance tak, aby vyhovovaly vašim specifickým požadavkům. Náš systém kontroly kvality zahrnuje kontrolu surovin, kontrolu v průběhu procesu a závěrečnou kontrolu před odesláním. Naším cílem je poskytovat našim zákazníkům vysoce kvalitní řemenové kladky, které splňují jejich požadavky na výkon.
Otázka 1: Jaký je nejkritičtější parametr drážky pro výkon řemenice?
Odpověď: Nejkritičtějším parametrem drážky je úhel drážky. Úhel drážky určuje, jak se řemen zaklínuje do drážky a kolik výkonu může pohon přenést. Chyba o pouhý jeden stupeň může snížit kapacitu přenosu síly řemenu a způsobit nerovnoměrné opotřebení. Z tohoto důvodu by měl být úhel drážky specifikován s tolerancí +/- 0,5 stupně nebo těsnější, v závislosti na aplikaci.
Otázka 2: Proč je nutné broušení, když je řemenice již otočená?
Odpověď: Broušení je nezbytné pro dosažení nejvyšší úrovně přesnosti drážky a povrchové úpravy. Soustružením lze dosáhnout tolerance úhlu drážky +/- 0,5 stupně a povrchové úpravy Ra 1,6-3,2 µm. Broušením lze dosáhnout tolerance úhlu drážky +/- 0,1 stupně a povrchové úpravy Ra 0,4-0,8 µm. Zlepšená přesnost a povrchová úprava snižují opotřebení řemene, vibrace a hluk a zlepšují účinnost přenosu výkonu.
Otázka 3: Jak ověřím přesnost drážky řemenice, kterou jsem obdržel?
Odpověď: Přesnost drážky můžete ověřit pomocí měřidla drážky, mikrometru a úchylkoměru. Drážkoměr kontroluje úhel a profil drážky. Mikrometr kontroluje průměr drážky. Číselník kontroluje házení drážky. Pro kritické aplikace můžete poslat vzorek do metrologické laboratoře ke kontrole CMM. Ve společnosti Zhejiang Hawen Electromechanical Co., Ltd. poskytujeme kontrolní zprávy s každou zásilkou.
Otázka 4: Lze opotřebené řemenice znovu opracovat, aby se obnovila přesnost drážky?
Odpověď: V některých případech lze opotřebené řemenice znovu opracovat, aby se obnovila přesnost drážky. Proces zahrnuje odstranění malého množství materiálu z drážky pro obnovení správného úhlu a profilu. Tím se však zmenšuje průměr drážky, což může ovlivnit poměr otáček. Přepracování je možné pouze v případě, že má řemenice dostatek materiálu a pokud je zmenšený průměr pro danou aplikaci přijatelný. Náš technický tým vám může poradit, zda je opětovné obrábění schůdnou možností.
Otázka 5: Jaká je typická dodací lhůta pro zakázkové řemenice?
Odpověď: Typická dodací lhůta pro zakázkové řemenové kladky je 2 až 4 týdny po schválení výkresu. Doba realizace závisí na složitosti profilu drážky, materiálu a objednaném množství. U velkých zakázek nebo složitých profilů může být dodací lhůta delší. V naší továrně úzce spolupracujeme s našimi zákazníky, abychom splnili jejich dodací požadavky.
Přesnost a konzistence drážky jsou základem výkonu řemenové kladky. Procesy obrábění používané k vytvoření drážky – soustružení, drážkování a broušení – určují, zda bude řemenice poskytovat spolehlivý přenos síly nebo způsobovat opotřebení řemene, hluk a vibrace. Pro kupující je pochopení těchto procesů zásadní pro určení správné úrovně kvality a pro hodnocení dodavatele. Ve společnosti Zhejiang Hawen Electromechanical Co., Ltd. má naše továrna vybavení, nástroje a zkušenosti k výrobě řemenic, které splňují nejnáročnější tolerance drážek. Používáme CNC obrábění a přesné broušení, abychom dosáhli tolerancí úhlu drážky +/- 0,1 stupně a povrchové úpravy Ra 0,8 µm nebo lepší.
Ať už získáváte kladky pro dopravníky, pohony HVAC, zemědělské stroje nebo průmyslové ventilátory, zveme vás, abyste nás kontaktovali a probrali vaše požadavky. Můžeme poskytnout vzorky, technická data a přizpůsobená řešení. Náš závazek ke kvalitě a spokojenosti zákazníků z nás udělal důvěryhodného partnera pro podniky po celém světě.
Kontaktujte Zhejiang Hawen Electromechanical Co., Ltdprodiskutovat vaše požadavky na řemenici a zjistit, jak naše obráběcí schopnosti mohou splnit vaše specifikace přesnosti drážky.
-
Adresa:Č. 809 Jinniu Street, Bihu Town, Liandu District, Lishui City, Zhejiang Province Čína
Copyright © 2026 Zhejiang Hawen Electromechanical Co., Ltd. Všechna práva vyhrazena. Links| Sitemap| RSS| XML| Zásady ochrany osobních údajů